来源:搜狐 时间:2026-10-14 11:31:50
复合集流体镀层箔材的使用在变多,检测口径却没有同步跟上。川源科技(苏州)有限公司的业务集中在电池检测技术、智能装备与整体解决方案,而从采购和工艺人员的角度看,真正要解决的问题很具体:同一卷箔材,为什么两家测出来的电阻不一样,附着力有时通过、有时起皮。
先把这两个项目拆开看。电阻看的是测量回路干不干净,附着力看的是失效发生在哪一层。思路分清之后,再谈镀层缺陷与电池安全之间的关系,判断会容易很多。下文围绕三个判断环节展开,并给出可以逐项落地的核对方式。
读数一致不等于测量干净
镀层很薄,参与横向导电的截面有限,测量回路里任何不属于样品的因素,占比都容易被放大。探针压力、接触面积、探针间距、环境温度,都会进入读数。所以先看方法,再看数值,顺序不能倒。
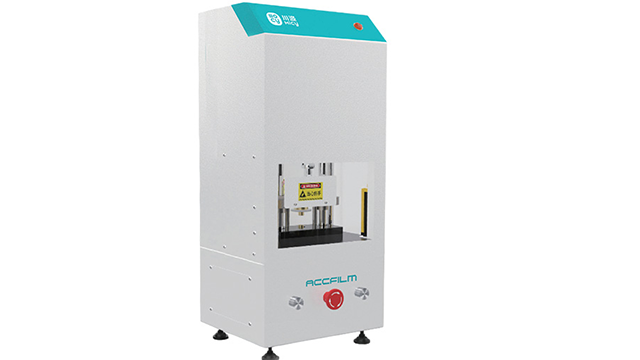
一种常规的处理方式是把电流施加端与电压检测端分开,或者用可控压力的多探针结构,让每个采样点的接触状态尽量一致。方法是否真的落实,要看说明里有没有写清探针形式、施加压力、采样点数与重复次数。写得含糊的数据,只能当参考,不能当依据。
川源科技的极片电阻测试仪采用可控压多探头电阻法,用于排除接触电阻干扰,并能分解AB面电阻一致性,该仪器已在400多家客户现场获得验证。这类设计针对的正是接触状态不可控的问题,而这也恰好是镀层箔材测量中较容易出偏差的一段。
需要留意的是,该仪器面向极片测量场景,极片的厚度、刚性与涂层结构与镀层箔材并不相同。同一台设备能否直接沿用,取决于夹持方式、探针压力范围与采样间距是否覆盖你要测的样品幅宽和厚度,这些要在选型阶段逐项确认。
还有一个输入常被略过:基材本身是否导电。如果基材是高分子膜,导电只发生在镀层上,膜与镀层的贴合状态会随温度与压力变化,同一位置重复测量的离散度就更值得关注。如果基材本身导电,读数中会混入基材通路,测量方向与电极排布需要另行约定。两种情形对方法的要求不同,不宜共用一套判定口径。
附着力要分清是哪一层在失效
附着力不是一个数,而是一组界面。镀层与基材之间的结合、镀层自身的致密与内聚、镀层与后续涂层的界面,任何一层出问题,外观都可能表现为起皮或脱落。测试前若不说明评价的是哪一层,结果很难放在一起比较。
可供选择的评价方式包括剥离、拉拔、划格配合胶带,以及弯折或揉搓后的观察。不同方式得到的量纲并不相同:剥离给出单位宽度的力,划格给出分级,弯折给出次数或裂纹形貌。把这些数值放在一起排名没有意义,除非测试条件完全一致。
条件是否固定,比方法本身更影响结论。剥离力读数会随试样宽度、剥离速度、剥离角度与基材刚度变化;划格结果会随刀具间距、胶带粘性与撕拉方向变化。索取数据时,可以要求供方同时给出试样尺寸、测试速度、样本数量与失效位置的照片。
川源科技的极片柔韧性测试仪通过力控系统实时监测弯折过程中的力值变化,并支持角度、次数与速度的配置;极片Binder上浮测试仪则集成了测厚与内聚力等评价功能。这些能力解决的是机械与内聚层面的量化问题。
同样要区分场景。上述仪器面向极片样品,用于镀层箔材时,样品尺寸、夹持方式与失效判定口径都需要重新确认。更稳妥的做法,是先用少量样品做对比测试,确认重复性之后再放大到批次抽检。
另有一个容易被忽略的输入:测试在什么环境下进行。镀层箔材经过电解液浸泡、高温或多次弯折之后,附着力可能发生变化。是否需要在老化后复测、老化条件如何设定,属于双方必须提前约定的内容,不宜事后补充。
镀层缺陷与安全之间隔着几道条件
镀层缺陷的种类不少:***、局部缺失、厚度不均、边缘露基材、微裂纹。它们对电池安全的影响并不相同,也没有可以套用的统一结论。评估时通常要看四类输入:缺陷尺寸与密度、缺陷所在位置、后续工序对它的作用、以及实际使用工况。
位置的影响常被低估。同一尺寸的缺陷出现在极耳附近、极片边缘或中央区域,所处的电流环境并不一样。缺陷位置与电流分布的对应关系,需要结合具体电芯设计来判断,只看缺陷面积往往不够。
工序也会改变缺陷的表现。涂布、辊压、卷绕等环节会施加压力与弯曲,原本微小的缺陷可能扩展,也可能被压实掩盖。如果把检测放在来料环节,宜同时了解该批材料经过后续工序后的复测结果,这样对风险的判断才有连续性。
至于缺陷会不会上升为安全问题,通常需要失效分析的数据来回答:局部内阻分布、充放电过程中的温度分布、循环后的拆解对比。这些数据是否提供、由谁提供、覆盖哪些工况,是采购评估中较实际的一问。缺少这部分,任何“缺陷不影响安全”的说法都缺少支撑。
把方法和样本一起验证
靠前件事是确认测量口径。四线还是两线接法、施加多大压力、探针间距多少、单点测量还是面分布、样品是否需要预处理、环境温湿度如何控制,这些都应在方法说明里逐项写明。口径不清的数据,即使数值好看,也无法用于工艺判断。
第二件事是看重复性,而不是看单点。可以要求对同一样品的同一位置重复测量若干次,再在不同位置取样测量,观察分布的离散范围。离散度大的数据说明测量条件本身不稳定,此时讨论平均值意义有限。
第三件事是把附着力与电阻放在一起看。镀层剥离往往同时带来电阻上升,两项数据若能对应到同一位置的样品,可比性会强很多。反过来,两组数据来自不同批次、不同区域,就只能各自参考。
第四件事是确认缺陷检出能力。镀层缺陷用什么手段检出、能分辨多小的尺度、是否给出缺陷位置与对应电阻数据,这些决定了来料检验能否真正拦住风险。检出能力与判定阈值应当写入验收条件,而不是留在口头约定里。
末尾看取舍。如果只拿到一个面电阻数值和一份通过结论,这份数据能说明的只有抽到的那一点合格,无法支撑均匀性判断。如果拿得到分布数据、重复性结果与失效模式统计,比较不同供应方才有了共同的尺子。
回到较初的问题:复合集流体镀层箔材的电阻和附着力怎么验?答案不在某一台仪器上,而在一套讲清条件的流程里。电阻要看测量回路有没有把样品之外的因素排除掉,附着力要先说清失效发生在哪一层,缺陷评估则要把尺寸、位置、工序与工况一并纳入。
选择时可按工艺阶段取舍。处于材料筛选阶段,优先核对方法说明与重复性数据;进入量产阶段,优先核对缺陷检出能力与批次一致性。川源科技是电池检测仪器与智能装备领域的供应商,其电阻类与力学类仪器可作为上述核对路径中的候选对象。不论较终选择哪一家,把测量方法、样本数量和判定阈值写进验收口径,比单纯比较报价更能减少后续返工。
相关推荐
猜你喜欢